产品展厅
产品展厅


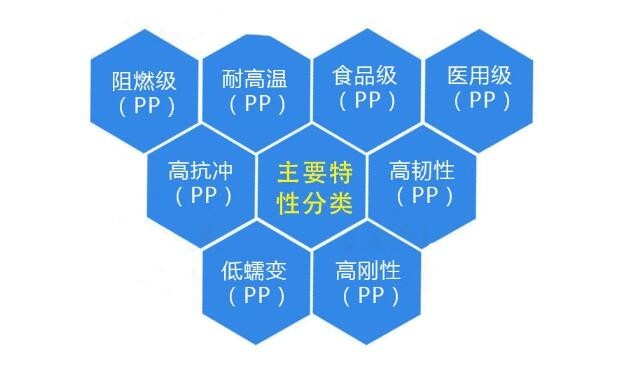
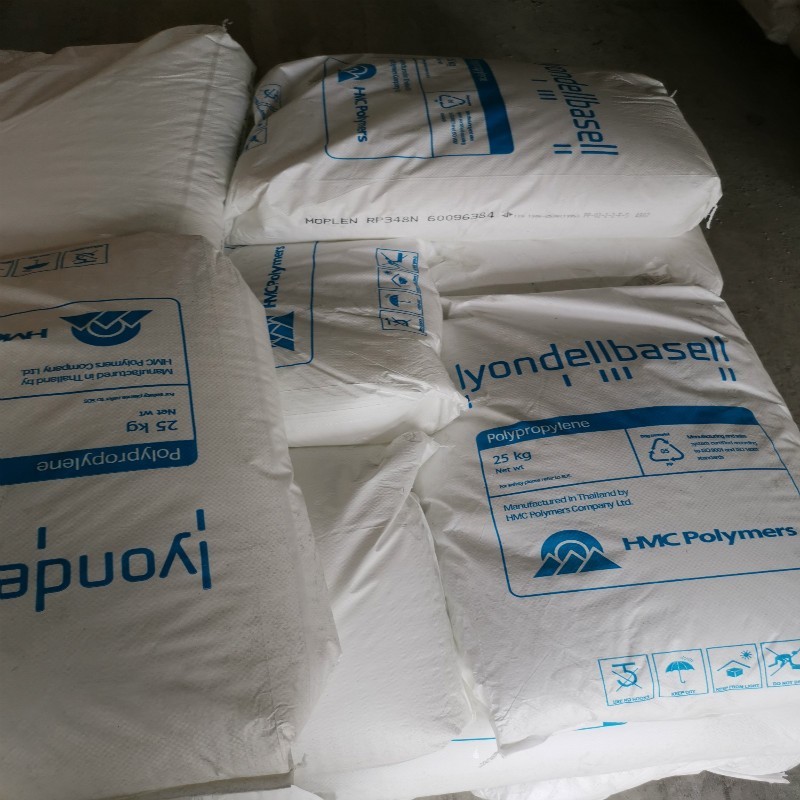
干燥处理:如果储存适当则不需要干燥处理。 熔化温度:220~275C,注意不要超过275C。 模具温度:40~80C,建议使用50C。结晶程度主要由模具温度决定。 注射压力:可大到1800bar。 注射速度:通常,使用高速注塑可以使内部压力减小到最小。如果制品表面出现了缺陷,那么应使用较高温度下的低速注塑。 流道和浇口:对于冷流道,典型的流道直径范围是4~7mm。建议使用通体为圆形的注入口和流道。
用途: 汽车部件
特性备注:矿物填料, 30% 填料按重量
重要参数: 密度:1.14 g/cm3 缺口冲击强度:6 拉伸强度:24 MPa 断裂伸长率:5 % 维卡软化点:70 ℃ 热变形温度:65 ℃