产品展厅
产品展厅


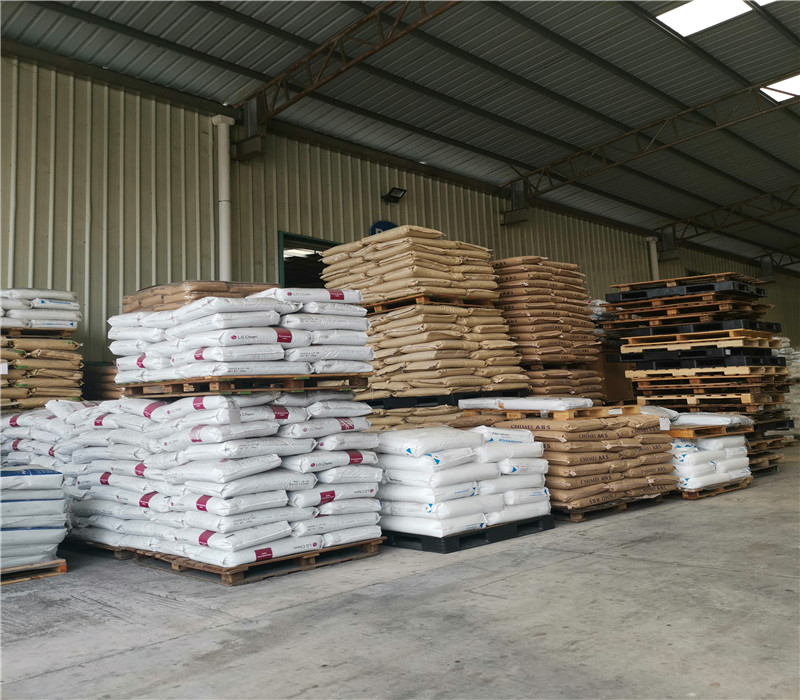
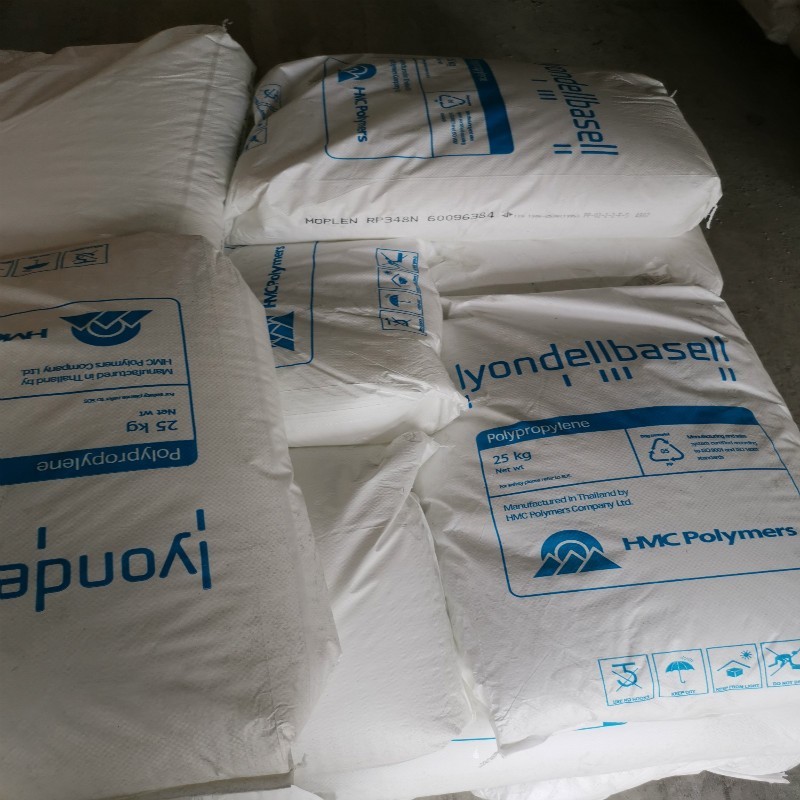
PP中空制品的透明性和力学性能好,单层瓶主要用于洗涤剂、化妆品和药品的包装,与阻隔材料复合的复合瓶可用于食品、液体燃料、
化学试剂的包装。
PP注塑模工艺条件
干燥处理:如果储存适当则不需要干燥处理。预干燥温度在80℃左右。
熔化温度:220-275C,注意不要超过275C。
模具温度:40-80C,建议使用50C。结晶程度主要由模具温度决定。
注塑温度: 180-200℃之间,
注射压力:注塑压力在68.6-137.2MPa,可大到1800bar。
特性备注:低温韧性,高透明,良好的着色性,外观透明
重要参数: 熔体流动速率:2 g/10min 密度:0.9 g/cm3 缺口冲击强度:270 拉伸强度:29 MPa 断裂伸长率:13 % 弯曲模量:999 MPa 热变形温度:79 ℃
...