产品展厅
产品展厅
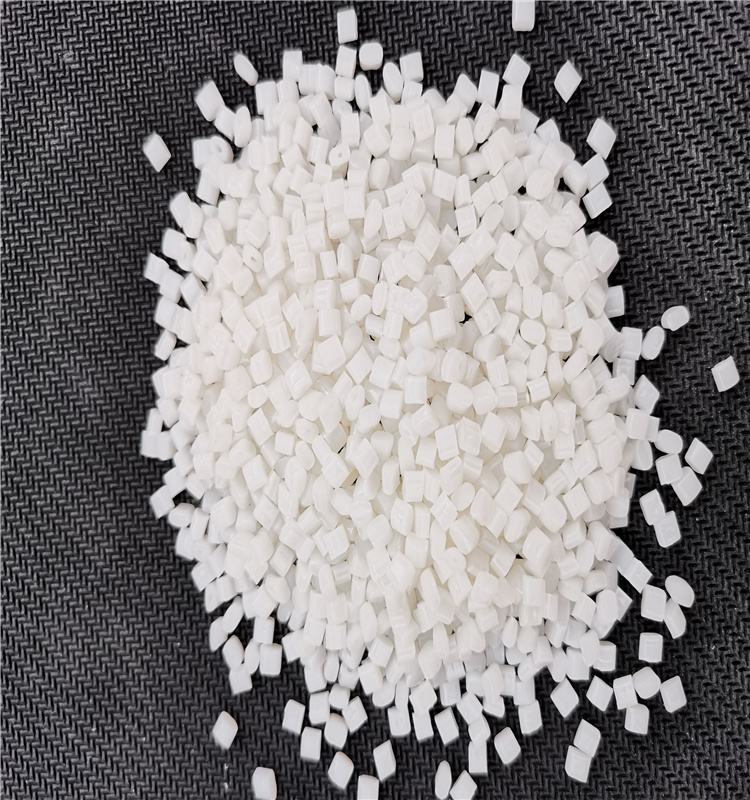
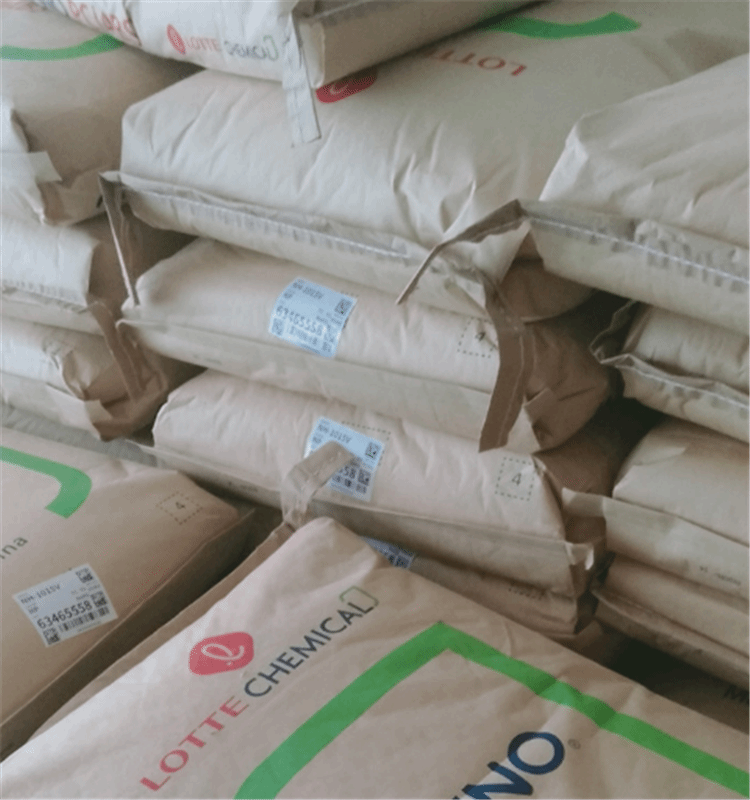
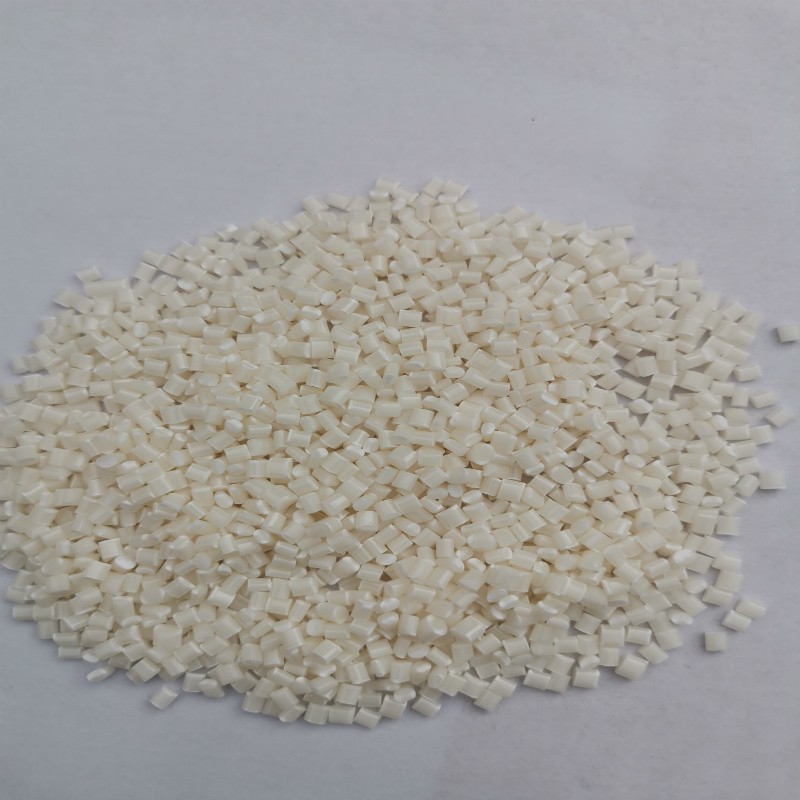
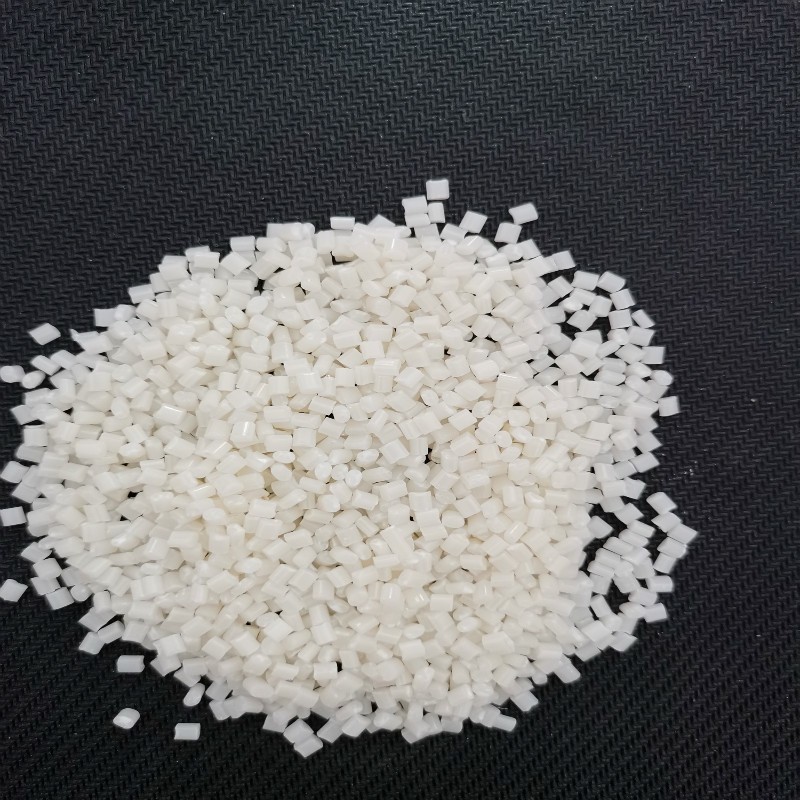
成型特性
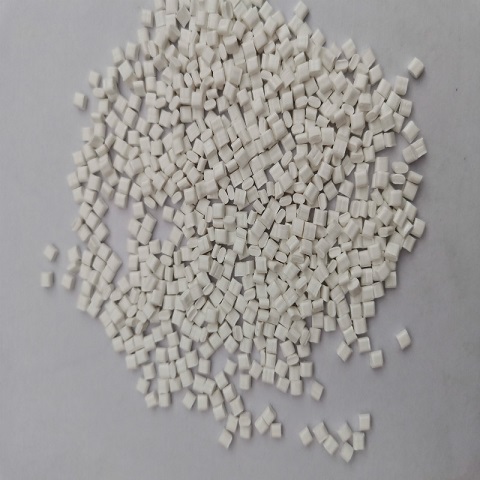
1、无定形料,流动性中等,吸湿大,必须充分干燥,表面要求光泽的塑件须长时间预热干燥80-90度,3小时。
2、宜取高料温,高模温,但料温过高易分解(分解温度为>270度)。对精度较高的塑件,模温宜取50-60度,对高光泽.耐热塑件,模温宜取60-80度。
特性备注:玻璃纤维增强材料, 10% 填料按重量
重要参数:熔体流动速率:19 g/10min密度:1.13 g/cm3成型收缩率:0.2 %缺口冲击强度:16 拉伸强度:74 MPa断裂伸长率:5 %弯曲强度:100 MPa弯曲模量:4200 MPa维卡软化点:105 ℃热变形温度:114 ℃
生产厂商:Styrolution公司