产品展厅
产品展厅
挤出工艺
挤出。塑料ABS生产管材、板材、片材、及型材等制品,管材可用于各种水管、气管、润滑油及燃料油的输送管;板材、片材可用于地板、家具、池槽、过滤器、墙壁隔层及热成型或真空成型。挤出机的螺杆长径比通常比较高,L/D为18~22之间,压缩比为(2.5~3.0):1,宜用渐变型带鱼 雷头螺杆,料筒温度分别为:料斗部150~160℃,料筒前部180~190℃,模头温度185~195℃,模具温度180~200℃,其次吹塑成型温度可控制在140~180℃之间。
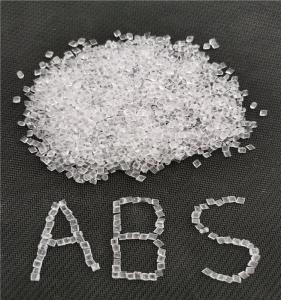
ABS树脂是在聚苯乙烯树脂改性的基础上发展起来的三元共聚物。其中A代表丙烯睛、B代表丁二烯、S代表苯乙烯
2、宜取高料温,高模温,但料温过高易分解(分解温度为>270度)。对精度较高的塑件,模温宜取50-60度,对高光泽.耐热塑件,模温宜取60-80度。
3、如需解决夹水纹,需提高材料的流动性,采取高料温、高模温,或者改变入水位等方法。
4、如成形耐热级或阻燃级材料,生产3-7天后模具表面会残存塑料分解物,导致模具表面发亮,需对模具及时进行清理,同时模具表面需增加排气位置。
5、强度较高,耐冲击能力强。
ABS(丙烯腈/丁二烯/苯乙烯共聚物#)/560F/日本旭化成
用途:其它
特性备注:透明表面硬度好、耐候、耐化学药品、流动性好
重要参数:熔体流动速率:6.5 g/10min吸水率:0.3 %成型收缩率:0.004 %缺口冲击强度:0.015 拉伸强度:69 MPa弯曲强度:110 MPa硬度:92 透光率:93 %
生产厂商:日本旭化成工业株式会社