产品展厅
产品展厅
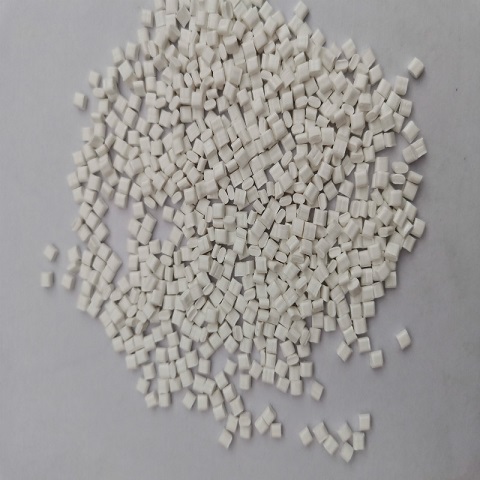
冷却速度快,模具浇注系统应以粗,短为原则,宜设冷料穴,浇口宜取大,如:直接浇口,圆盘浇口或扇形浇口等,但应防止内应力增大,必要时可采用调整式浇口。模具宜加热,应选用耐磨钢;
料温对塑件质量影响较大,料温过低会造成缺料,表面无光泽,银丝紊乱料温过高易溢边,出现银丝暗条,塑件变色起泡;
5、强度较高,耐冲击能力强。
重要参数:熔体流动速率:5 g/10min缺口冲击强度:8 弯曲模量:23000 MPa热变形温度:78 ℃
生产厂商:UMG ABS株式会社