产品展厅
产品展厅
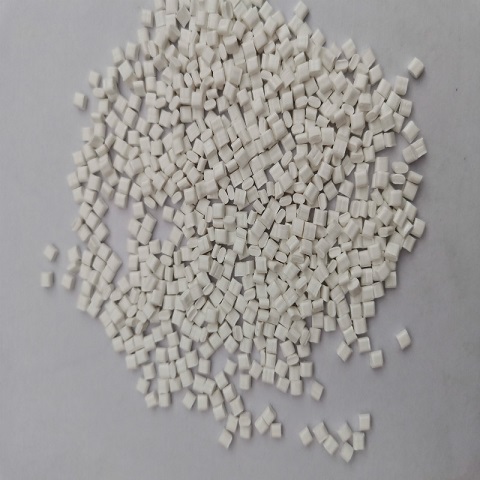
注射速度。注射速度对ABS培体流动性的改变有一定的作用,若注射速度慢,制品表观会出现波纹,熔接不良等现象;若注射速度快,可使充模迅速,但易出现排气不良,表观粗糙度不佳等情况,同时还会使制品的拉伸强度和伸长率下降,使镀层贴紧力也因注射速度过快而降低。为此,在生产过程中,除了充模有困难必需用较高的注射速度外,一般都选用中、低连度为宜。
ABS(丙烯腈/丁二烯/苯乙烯共聚物#)/970/英力士
重要参数:熔体流动速率:22 g/10min密度:1.04 g/cm3成型收缩率:0.5 %缺口冲击强度:25 拉伸强度:31 MPa断裂伸长率:20 %弯曲强度:67 MPa弯曲模量:2200 MPa硬度:108 维卡软化点:98 ℃热变形温度:90 ℃